Si votre demande n'est pas traitée dans les plus brefs délais, veuillez indiquer votre adresse WhatsApp/Skype dans le message, afin que nous puissions vous contacter dès la première fois.
Nous vous répondrons dans les 24 heures. En cas d'urgence, veuillez ajouter WhatsApp/WeChat : ,. Ou appelez-nous directement.
| Terme | Signification | Relation |
|---|---|---|
| Volume du tambour (géométrique) | Volume intérieur total du tambour de malaxage | La mention “ 260 L – 800 L ” fait généralement référence à ceci |
| Volume d'alimentation/de lot | Total des matières sèches chargées | ≈ Volume du tambour × 80% (maximum) |
| Capacité de production | Quantité de béton fini produite par cuvée | ≈ Volume du tambour × 65%~70% |
| Mélange effectivement utilisable | Taux d'utilisation effective des capacités de production | ≈ Volume du tambour × 2/3 |
⚠️ Critique: La plupart des fabricants classent leurs bétonnières selon la catégorie « Bétonnière » volume géométrique d'un tambour, et non le résultat réel. La quantité de béton utilisable par cuve correspond à environ les deux tiers du volume nominal de la cuve.
Note 260L Tambour de bétonnière → rendement réel ≈ 170 à 180 L
Note 350L Tambour de bétonnière → rendement réel ≈ 230–240 L
Note Bétonnière de 500 litres tambour → sortie réelle ≈ 330–340 L
Note 800L Tambour de bétonnière → rendement réel ≈ 530–540 L
Deux raisons fondamentales :
Le tambour fonctionne à une une inclinaison d'environ 60° par rapport à l'horizontale pendant le mélange. À cet angle :
Les matériaux subissent un tournoyant + en cascade mécanisme permettant un mélange homogène du ciment, du sable, des granulats et de l'eau
En dessous de 50°, les matières se déposent au fond — mélange insuffisant
Au-delà de 70°, les matériaux sont projetés trop haut, ce qui entraîne des déversements et un gaspillage d'énergie
60° est l'angle optimal, validé par des études techniques
Lorsqu'il est incliné, la zone de travail effective ne correspond qu'à une partie de la projection axiale du tambour. Au moins un tiers du volume de la cuve ne peut pas participer à un mélange efficace — c'est là le fondement physique de la “ règle des deux tiers ”.”
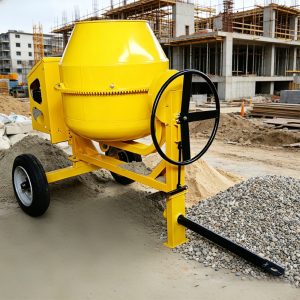
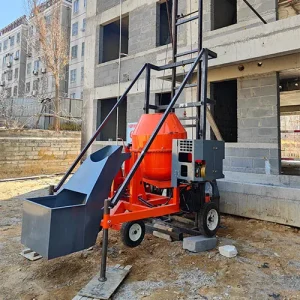
Bétonnière, bétonnière portable, petite bétonnière. Mini-bétonnière, machine, outils
Même si le tambour était à l'horizontale (ce qui n'arrive jamais dans la pratique), au moins 20% espace vide est indispensable pour que le béton puisse se mélanger par mouvement de culbutage et par cascade. Sinon, les matériaux sont simplement “ entraînés ” plutôt que “ mélangés ”.”
Effet combiné: Perte de volume due à l'inclinaison (≈1/3) + espace libre dû au culbutage (≈20%) = rendement réel ≈ volume géométrique × 80% × 80% ≈ 65% — environ 2/3.
✅ Votre affirmation selon laquelle “ la capacité de mélange réelle ne dépasse pas les deux tiers de la capacité du tambour ” est 100% précis et reconnues par le secteur.
II. 260–800 L (volume du fût) — Cartographie des applications concrètes
En se basant sur la formule “ débit réel ≈ volume du fût × 2/3 ” :
260L ≈ 170 L environ 0,7 sac (35 kg) Petites réparations, bricolage à la maison, poteaux de clôture 350L ≈ 230 L ~1 sac (50 kg) Travaux de construction en milieu rural, petits travaux de réfection routière 500L ≈ 330 L environ 2 sacs (100 kg) Bâtiment général, équipes d'entrepreneurs de taille moyenne 800L ≈ 530 L environ 3 sachets(150 kg) Grands chantiers, assistance aux centrales à béton 💡 Pratique courante dans le secteur : lorsqu'un ouvrier dit “ J'ai besoin d'un malaxeur 350 ”, cela signifie Volume du fût : 350 L — Le rendement réel est d’environ 230 L par cycle. Vérifiez toujours ce point auprès du vendeur. Les marques réputées indiquent souvent les deux valeurs (par exemple, “ Modèle 350 L / Rendement 230 L ”), mais les petits fabricants peuvent se contenter de mentionner le volume maximal.
Laizhou Qike Fournisseur de bétonnières
III.Conseils d'utilisation concernant l'angle d'inclinaison du tambour
Pendant le mélange: Maintenir inclinaison de 60° — idéal pour garantir une répartition homogène. Ne réduisez pas l'angle dans le seul but d'introduire davantage de matière.
Au moment de la sortie: Augmenter l'inclinaison jusqu'à 45°–50° (plus à la verticale) pour un effet naturel.
Jamais: Remplissez le tambour à ras bord avant de démarrer : cela entraîne un mélange inégal, réduit la durée de vie du réducteur et peut provoquer la surchauffe du moteur.
🔧 Conseil de pro : les malaxeurs dotés d'une fonction d'auto-vidange peuvent atteindre un angle d'inclinaison de 70° à 75° lors du déchargement, ce qui permet une vidange plus complète. Privilégiez les modèles “ à double angle ” (angle de malaxage + angle de déchargement) lors de votre achat.
Résumé des corrections
Contenu original Version révisée Capacité nominale ≈ rendement réel Capacité nominale × 2/3 ≈ rendement réel Angle d'inclinaison non précisé 60° est l'angle de mélange optimal — c'est la raison principale qui explique la règle des 2/3 Recommandations vagues concernant la capacité Distinction claire entre la “ puissance nominale du tambour ” et la “ puissance utile » Bétonnière modèle FD-3
Nombre de vues : 97
 English English
 Spanish
 Portuguese
 French
 Arabic
 Dutch
 Russian